 English
 中文


Как изготавливается керамика ZrO₂: от порошка до точных конструктивных компонентов


Достижения в производстве привели к популяризации керамики из циркония, состоящей из диоксида циркония (ZrO₂), и привели к использованию термина «керамическая сталь». Керамика из циркония обладает впечатляющими механическими свойствами, такими как прочность и прочность, а также отличной устойчивостью к износу, коррозии и тепловому удару. Удивительно, что сырые керамические порошки могут быть изготовлены в структурные компоненты, которые обладают точностью, способными поддерживать самые сложные условия аэрокосмической, медицинской и полупроводниковой отрасли.
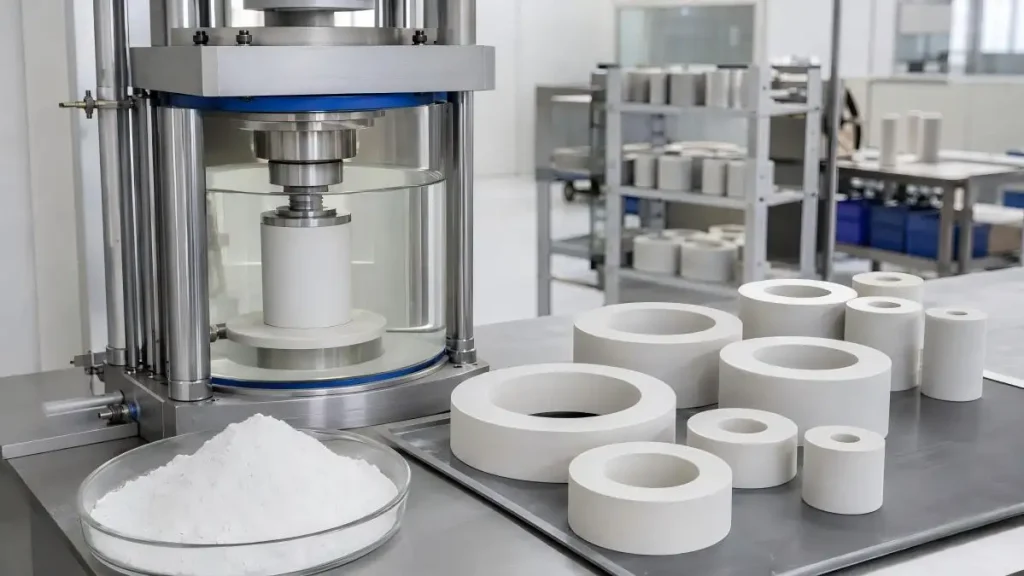
Производство керамики ZrO₂ в целом (от выбора порошков до постпроизводственного обеспечения качества керамики) описано на следующих страницах и демонстрирует передовые производственные возможности компаний, таких как UPCERA, которые предлагают точность, допуски и сложную геометрию, востребованные во множестве отраслей.
Шаг 1: Выбор и обработка керамических порошков высокой чистоты
Порошок — отправная точка для всей керамики ZrO₂. Не просто какой-то порошок, а высококачественный, тщательно спроектированный цирконовый порошок с контролируемым размером и формой частиц.
• Иттрия-стабилизированный цирконий (Y-TZP) является отраслевым стандартом: Y-TZP — самый часто используемый порошок для производства структурных деталей циркония. Для образования прочного, комнатной температуры, устойчивого к разрушению циркония тетрагональная кристаллическая фаза стабилизируется добавлением иттрии (Y₂O₃).
• Конечные характеристики порошка зависят от распределения размеров частиц: субмикронные порошки (<1 микрометр) обычно плотно спечены, что приводит к образованию микроструктур, которые легко очищаются. Для устойчивого уменьшения и снижения риска появления дефектов необходимо равномерное распределение частиц.
Наличие современных систем порошковой инженерии даёт компаниям лидерство в отрасли: например, UPCERA использует двухядерную систему порошкового инжиниринга. Эта система обеспечивает однородное распределение частиц с гранулами контролируемой морфологии. Благодаря точности на пороховой стадии механические и оптические характеристики готовых деталей значительно улучшаются.
Шаг 2: Формирование и формирование
Порошок должен быть приведён в приблизительную окончательную форму. Существует множество различных техник формования. Конкретный вариант может быть выбран на основе геометрии компонента или объёма производства.
Изостатическое прессование
• Изостатическое прессование часто выбирается для формирования циркониевообразных колец и аналогичных цилиндрических компонентов. В изостатическом прессовании:
• Сухое прессование использует униаксиальное давление для уплотнения порошка в штамп.
• Холодное изостатическое прессование (CIP) использует жидкую среду для создания давления со всех направлений, что приводит к более равномерной плотности. CIP уменьшает распространённые дефекты, такие как трещины и ламинирование.
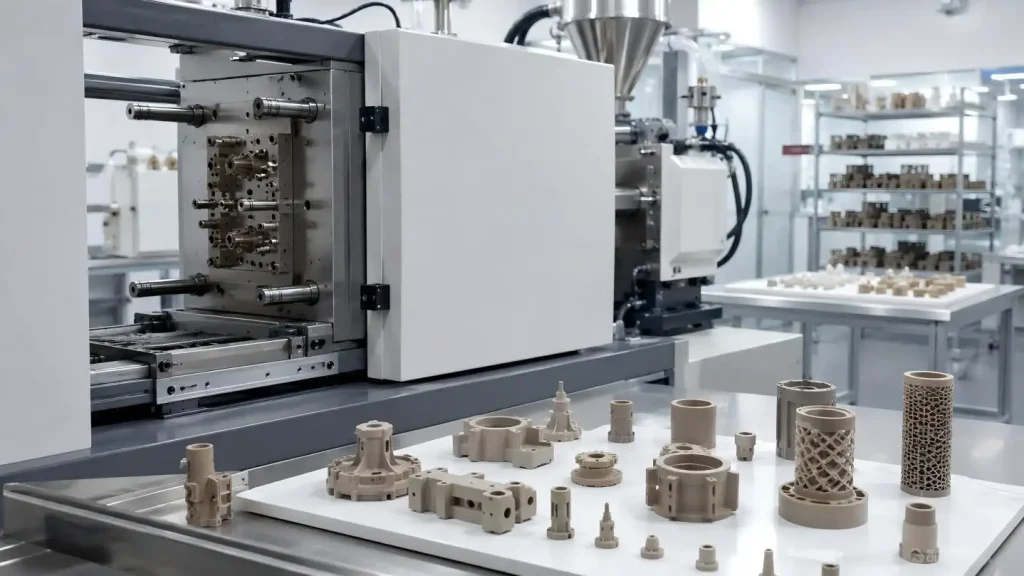
Керамическое литье под давлением (CIM)
•CIM выбирается, когда геометрия компонента сложна и объём производства большой.
• Подготовка сырья: порошок циркония смешивается с органическими связующими веществами, получая сырьё, более однородное и пластичное по своей природе.
• Литье под давлением: сырье впрыскивается в матрицу под давлением формовки.
• Развязывание: Органические связующие вещества удаляются, чтобы получить «коричневую» деталь.
•CIM полезен для компонентов с сложной внутренней геометрией и тонкими стенками и особенностями. Такие конструкции было бы очень сложно изготовить традиционными методами пресса.
Аддитивное производство
Разрабатываемые технологии, такие как струйная обработка связующих веществ и свободное литье под давлением, значительно расширяют потенциал инженерных возможностей керамики из циркония. Преимущества этих методов включают:
• Возможность быстро создавать прототипы без необходимости в каких-либо инструментах
• Производство компонентов с гораздо более сложными конструкциями
• Производство компонентов с большим количеством индивидуальных функций для линейок продукции с низкой объёмностью и высокой ценности
Шаг 3: Спекание — процесс достижения полной плотности
Спекание — это процесс создания полностью плотной, твёрдой керамики путём сварки частиц вместе. Этот процесс осуществляется за счёт нагрева формы (зелёной или коричневой) части до высокой температуры.
Температуры спекания для циркония составляют от 1400 °C до 1520 °C. При таких температурах частицы циркония диффузионно связываются, полностью устраняя всю пористость и достигая полной плотности.
Спекание циркония — это тонкий баланс. Скорость спекания, температура удержания и температура охлаждения значительно влияют на конечную микроструктуру и механические свойства спечененной детали. Слишком быстрое спекание приведёт к появлению трещин. Неравномерный нагрев деформирует деталь.
Используются передовые технологии спекания:
• Двухступенчатое спекание позволяет отделить рост зерен от уплотнения и даёт микроструктуры с большей утончённостью.
• Спекание с радиочастотной индукцией использует переход циркония от металла к изолятору выше 1400 °C и сокращает время обычного 8-часового спекания до 40 минут.
• Флэш-спечение позволяет достичь полной плотности за считанные секунды при значительно более низких температурах.
Циркония можно ещё более тщательно спроектировать. Процессы спекания контролируются для достижения почти 0% пористости, что позволяет цирконию сохранять высокий уровень устойчивости во время тепловых ударов на протяжении длительного срока службы.
Шаг 4: Точная обработка
После спекания может потребоваться прецизионная обработка для соблюдения допустимых допусков деталей.
Зачем синтеровать, а потом машину? Цирконий уменьшается на 20-25% во время спекания. Хотя эту усадку можно относительно надёжно контролировать, изменяя цикл спекания, допуски до миллиметров обычно требуют обработки после спекания.
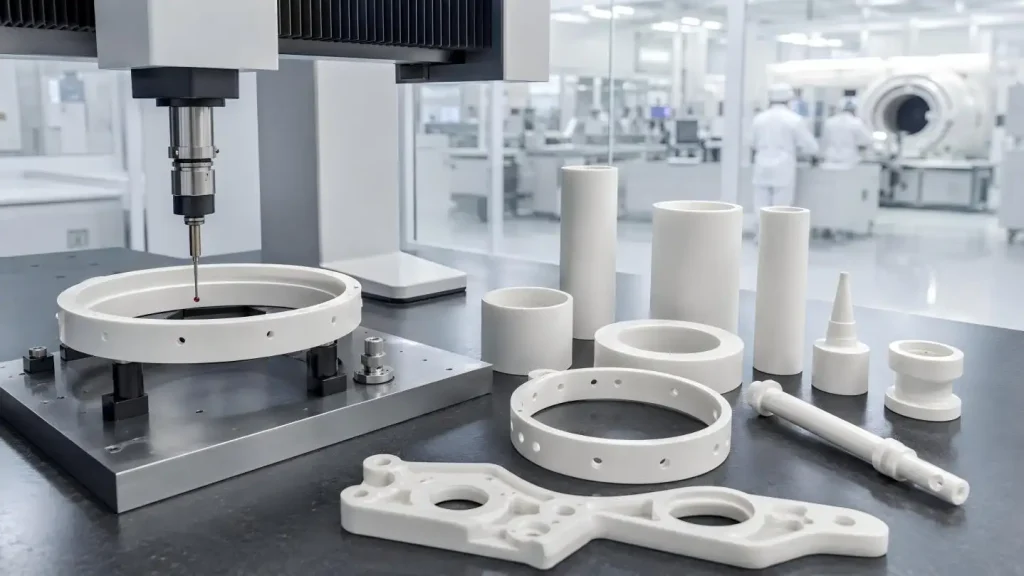
Механическая обработка с ЧПУ — хороший выбор: ЧПУ — единственный жизнеспособный способ обработки спеченного циркония. Он выполняется с высокой точностью с помощью алмазных инструментов. Алмазные инструменты — единственные инструменты, подходящие для обработки спеченного циркония.
Некоторые из других очень важных параметров обработки включают:
• Шаги и подачи: необходимо оптимизировать под порог хрупкого разрушения керамики, чтобы избежать повреждения детали при отколо.
• Управление охлаждающей жидкостью и теплом: сохраняет целостность и минимизирует искажения.
• Адаптивное крепление: контролирует вибрации на хрупких, тонких конструкциях.
Точность высоко ценится в этой отрасли: передовые производители достигают шероховатости поверхности от Ra0.02 до Ra0.2, допусков округлости и концентрисности 0.002 мм, а толщины стенок — 0.1 мм. Эта точность критически важна при сборке передовых товаров в электронике, оптике, аэрокосмической отрасли и других областях благодаря необходимому качеству посадки и повторяемости продукта.
Шаг 5: Контроль качества и инспекция
Последний этап — тщательная проверка для соответствия всем спецификациям компонентов.
• Метрология в процессе: Вариации отслеживаются, при этом допуска сохраняются в центре во время длительных производственных циклов с помощью замкнутого цикла измерения.
• Статистический контроль процессов: разработана жёсткая система управления качеством каждого партии. Для проверки критических размеров используются датчики и оптические измерения.
• Контроль окружающей среды: В случае полупроводников и медицинских устройств ключевым является контроль за управлением загрязнением.
Преимущество UPCERA: интеграция полной цепи
Ведущие производители способны выполнить каждый этап, но особенно — интегрировать всю цепочку процессов.
Каждый этап всей отраслевой цепи контролируется. Полная вертикальная интеграция обеспечивает гарантированное качество продукта — от порошка до прецизионной обработки.
• Производство и контроль материалов как единая система: Производители, такие как UPCERA, способны интегрировать такие системные характеристики, как прочность, полировка, диэлектрическое поведение и размерная стабильность, всё это можно гармонизировать.
• Помощь в проектировании: Интеграция производителя на ранних этапах концепций или прототипов помогает сбалансировать и рационализировать конструкции, толщину, радиус углов и отделку поверхности для защиты функциональных и контрольных затрат конструкции.
•Гарантированное качество от заводского источника: Удаление посредников обеспечивает стабильное качество при больших объёмах.
От порошка к точности: Весь процесс
Полная трансформация керамики ZrO₂ от сырого порошка к прецизионным конструктивным компонентам требует мастерства и экспертизы на каждом этапе — от порошковой инженерии до окончательного контроля качества, включая формовку, спекание и точную обработку. Каждый шаг должен выполняться с максимальной тщательностью, чтобы реализовать исключительные характеристики циркония для самых требовательных применений в мире.
Будь то проектирование аэрокосмических деталей, которые должны выдерживать экстремальные вибрации и температуры; медицинские имплантаты, которые должны быть биосовместимы и долговечны; или полупроводниковые компоненты, которые должны обладать химической чистотой и стабильностью размеров; Каждый из этих примеров будет зависеть от того, позволит ли производство теоретическим свойствам циркония стать практическими.
Для инженеров и специалистов по закупкам, которым нужны индивидуальные структурные компоненты из циркония, лучший вариант — взаимодействовать с производителями, обладающими полным контролем процессов — от порошка до высокоточных готовых изделий — и обладающими обширным опытом и страстью к клиенту в критическом применении этого исключительного материала.
Для индивидуальных керамических компонентов ZrO₂ мы — лучший выбор и предлагаем лучшее сочетание быстрого реагирования, коротких сроков поставки, индивидуальных дизайнов, материалов, сложных дизайнов и больших геометрий; Всё это с максимальными допусками.
Часто задаваемые вопросы
Вопрос 1: Каков обычный метод производства керамических конструктивных компонентов ZrO₂?
Ответ: Обычный метод включает приготовление порошка, формовку (прессование или литье под давлением), высокотемпературное спекание, точную обработку с помощью ЧПУ и финальную инспекцию.
Вопрос 2: Каково типичное содержание итрия для структурного циркония?
Ответ: Наиболее распространённый сорт — 3 моль% иттрии-стабилизированный тетрагональный цирконий (3Y-TZP), который представляет собой идеальное сочетание прочности, прочности и износостойкости.
Вопрос 3: Какая наилучшая точность может быть достигнута на компонентах циркония?
О: Округлость и концентричность 0,002 мм, шероховатость поверхности от Ra0,02 до Ra0,2 и толщина стенки 0,1 мм — это допуски, которые UPCERA может достичь.
Вопрос 4: Можно ли изготовить детали из циркония с сложными внутренними особенностями?
Ответ: Да, керамическое литье под давлением (CIM) может создавать сложные формы с тонкими внутренними структурами, которые трудно или невозможно достичь традиционным прессованием.
Вопрос 5: Почему спекание так важно для эффективности циркония?
Ответ: Спекание превращает порошковое тело в почти полностью плотное тело, и хороший контроль температуры в процессе позволит контролировать конечный размер зерна, пористость и механические свойства тела.


In This Article
- 1 Шаг 1: Выбор и обработка керамических порошков высокой чистоты
- 2 Шаг 2: Формирование и формирование
- 3 Шаг 3: Спекание — процесс достижения полной плотности
- 4 Шаг 4: Точная обработка
- 5 Шаг 5: Контроль качества и инспекция
- 6 Преимущество UPCERA: интеграция полной цепи
- 7 От порошка к точности: Весь процесс
