 English
 中文


Мир на уровне микрон: понимание контроля допуска в точной керамической обработке

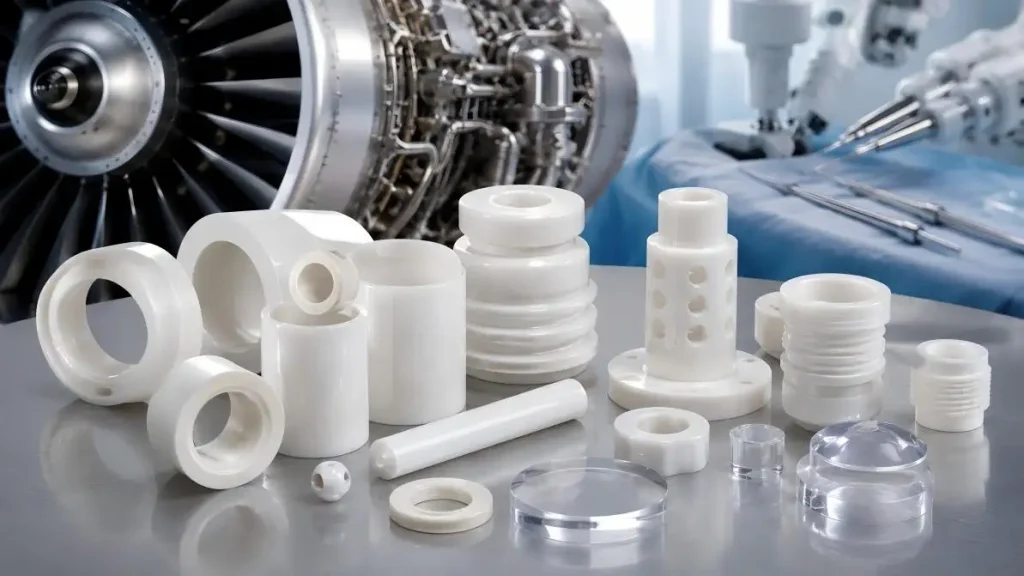
В мире передового производства чётко проводится граница между успехом и неудачей — различие часто встречается в измерениях, которые невозброенный глаз не видит. Это особенно актуально для прецизионных керамических компонентов, критически важных для аэрокосмической и оборонной промышленности, производства полупроводников, медицинских устройств и оптических коммуникаций. Для этих компонентов допуски в несколько микрон (одна тысячная миллиметра) являются необходимыми, а не опциональными. В этой статье мы рассматриваем необходимость производства с высокой допусковой допуском для высокопроизводительных приложений и то, как в керамической обработке достигается контроль допусков на микронном уровне.
Что делает"Микронная толерантность" На самом деле жесток?
Для сравнения: человеческий волос имеет диаметр примерно от 70 до 100 микрон. Когда производитель заявляет, что внутренний диаметр точности составляет ±0,001 мм — то есть ±1 микрон — он контролирует размеры до одной сотой толщины человеческого волоса. Такой уровень точности позволяет использовать керамические детали в приложениях, где небольшие отклонения могут привести к отказам, потере сигналов, серьёзным механическим проблемам или поломкам.
Основная задача: сложность обработки керамики
Керамика более гибкая, чем металлы. Поэтому металлы могут превращаться и изгибаться в соответствии с дизайном. Обработка металлов гораздо проще, чем обработка керамики, которая оценивается выше металлов по шкале Мооса (керамика имеет рейтинг 9 или 10, а рубины и сапфиры — 9). Из-за этого большинство традиционных методов обработки, работающих с металлами, обкалываются, трескаются или ломаются керамика.
Сложности, возникающие при обработке керамики, включают:
• Высокая твёрдость материала. Керамика состоит из одних из самых прочных инженерных материалов. Алмазный и кубический нитрид бора (CBN) — единственные эффективные материалы, способные удалять керамику.
• Хрупкое поведение материала. Керамика ведёт себя иначе, чем металлы, поскольку не деформируется пластически; вместо этого они ломаются. Из-за этого резкая сила и путь тщательно контролируются.
• Спекание. Керамические детали изготавливаются в зелёном (неспеченном) состоянии, а затем обжигаются в печи. Форма и размер детали могут изменяться в процессе обжига, поэтому конечный размер элемента должен компенсироваться прогнозируемым изменением из-за спекания.
• Повреждения подповерхности из-за шлифовки. Надёжно образует микротрещины, которые портят прочность и надёжность компонента.
Технология, лежащая в основе Precision to the Micron
Для достижения допусков однозначных микрон точности до такого уровня необходимы обширные технологии, опыт работы с процессами и твёрдая приверженность качеству. Ведущие производители, такие как UPCERA, которые более 20 лет занимаются производством керамики, создали мощные возможности для решения этих задач.
1. Точная шлифовка и переполывание
Шлифовка с алмазными колёсами направлена на получение высокоточных керамических компонентов. Процесс отделки позволяет получить поверхностную отделку со средней шероховатостью (Ra) всего до 0,02 мкм. Эта отделка обеспечивает почти зеркальное покрытие, необходимое для герметизации поверхностей и оптических применений. Для сверхточных требований отделка поверхностной шероховатости позволяет достичь среднего значения шероховатости (Ra) ниже 1 нм за счёт настирки и полировки.
2. Продвинутое управление формовкой и спеканием
Перед любой обработкой операции формования и спекания необходимо контролировать с высокой точностью. Новые методы формовки, такие как изостатическое прессование, литье под давлением и экструзия, а также современное управление плотностью зелёных деталей. Для спекания контролируемое отопление (печи с низкой температурной изменчивостью) позволяет обеспечить предсказуемость усадки и контролируемое размеры, чтобы можно было предвидеть окончательные размеры до начала работы по помолу.
3. Измерение в процессе и обратная связь
Сегодня точная обработка включает измерительные системы, которые фиксируют размеры деталей и процесс в реальном времени. Этот замкнутый контур измерения-управления позволяет корректировать размеры деталей в цикле обработки, что значительно снижает отходы и обеспечивает соблюдение размеров и допусков деталей.
UPCERA's Эталоны в точном производстве
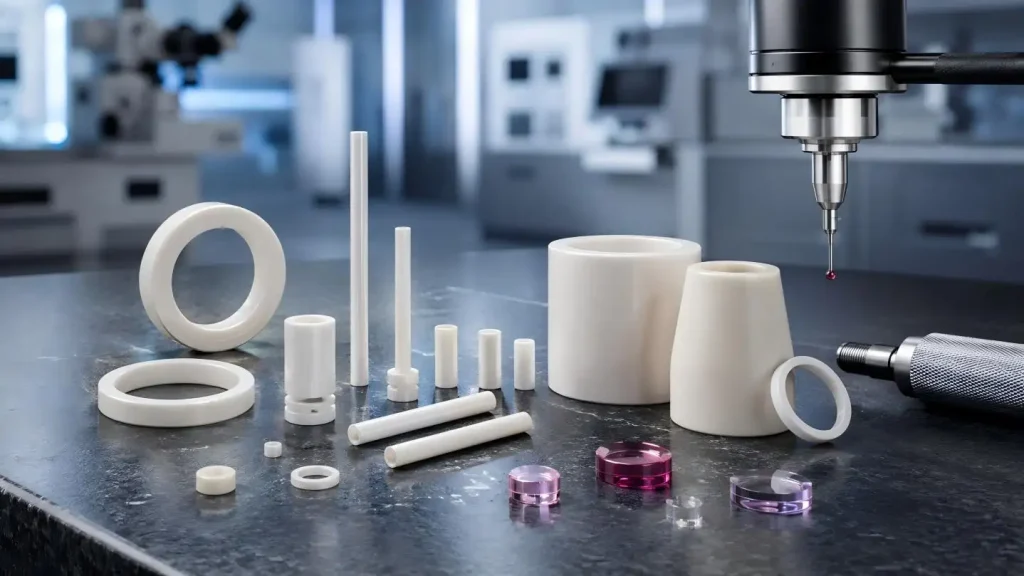
UPCERA — это ориентир того, чего рынки могут ожидать от коммерческих ожиданийПрецизионная керамика. Наши производственные мощности могут использовать несколько керамических систем. Эти системы имеют несколько различных фаз керамических нитридов и монокристаллических систем с разными допусками.
1. Допуски внешнего диаметра
Допуски внешнего диаметра зависят от размера детали:
•1 – 25 мм: ± 2 микрона
•20 – 50 мм: ± 3 микрона
•50 – 100 мм: ± 50 микрон
•100–150 мм: ± 100 микрон
2. Допуски внутреннего диаметра
Допуски по внутреннему диаметру зависят от измерений и доступа к инструменту:
•0,5 – 3 мм: ± 1 микрон
•3 – 10 мм: ± 3 микрона
•10–30 мм: ± 5 микрон
•30 – 100 мм: ± 30 микрон
•100 – 150 мм: ± 50 микрон
•150 – 200 мм: ± 100 микрон
3. Допуски длины и ширины: ± 5 микрон
• Диаметр допуска сферы: ± 2 микрона
• Поверхностное покрытие: от Ra0.02 до Ra0.2 с оптическим покрытием на готовых компонентах из сапфира и рубина с оптическим покрытием Ra0.02.
4. Геометрические допуски
Дополнительные допуски должны быть назначены и другим измерениям, например:
• Округлость: 0,002 мм
• Концентричность: 0,002 мм
• Прямолинейность: 0,004 мм
• Перпендикулярность: 0,005 мм
• Параллелизм: 0,003 мм
• Плоскость: 0,003 мм
Эти допуски должны быть выполнены для компонентов, которые должны соединяться между собой, иметь вращательную функцию или уплотнения, являющиеся прокладками с уплотнениями против жидкостей или газов.
Материально-специфические возможности
Возможности точности различаются у разных керамических изделий. Вот несколько примеров.
• Циркония (YSZ): минимальная толщина стенки может составлять 0,1 мм, диаметр резьбы — до M2, а отверстия — до φ0,4 мм.
• Глинозем: минимальная толщина стенки может составлять 0,2 мм.
• Сапфир/Рубин: шероховатость поверхности может быть до Ra0.02.
• Нитрид кремния и карбид кремния: поддерживающие диаметры M3 и выше, минимальная толщина стенки 0,2 мм.
Почему микронные допуски важны во всех отраслях
1. Производство полупроводников
Керамика, используемая для обработки пластин, а также в плазменных и химических паровых системах, должна быть размерно и химически устойчивой и чистой. В системах обработки пластин отклонение на несколько микрон достаточно, чтобы уничтожить пластину, стоящую в тысячи долларов. Точное управление потоком жидкости и газа в полупроводниковом аппарате достигается с помощью отверстий малого диаметра, допуск внутреннего диаметра которых составляет ±1 микрон.
2. Аэрокосмическая и оборонная промышленность
Керамические компоненты, используемые в турбинных двигателях, ракетных двигателях и оптике, должны выдерживать экстремальные механические и тепловые нагрузки. Зазоры в этих системах должны сохраняться даже при длительном воздействии экстремальных условий полёта. Керамика обеспечивает необходимые доступы. Сапфировые и рубиновые компоненты с их твердостью по Моо-9 идеально подходят для таких задач.
3. Медицинские устройства
Все медицинские приложения, независимо от того, используются ли они как хирургические инструменты, устройства для диагностики или имплантаты, должны обладать биосовместимостью, гарантированной стерильностью и идеальной надёжностью. Керамический компонент, выходящий за пределы допуска даже на несколько микрон, может навредить хирургической процедуре или привести к неточным показаниям диагностического прибора. Качество поверхностной отделки (Ra0.02–Ra0.2), достигнутое на прецизионной керамике, также способствует биосовместимости, минимизируя сайты для бактериальной адгезии.
4. Оптическая связь
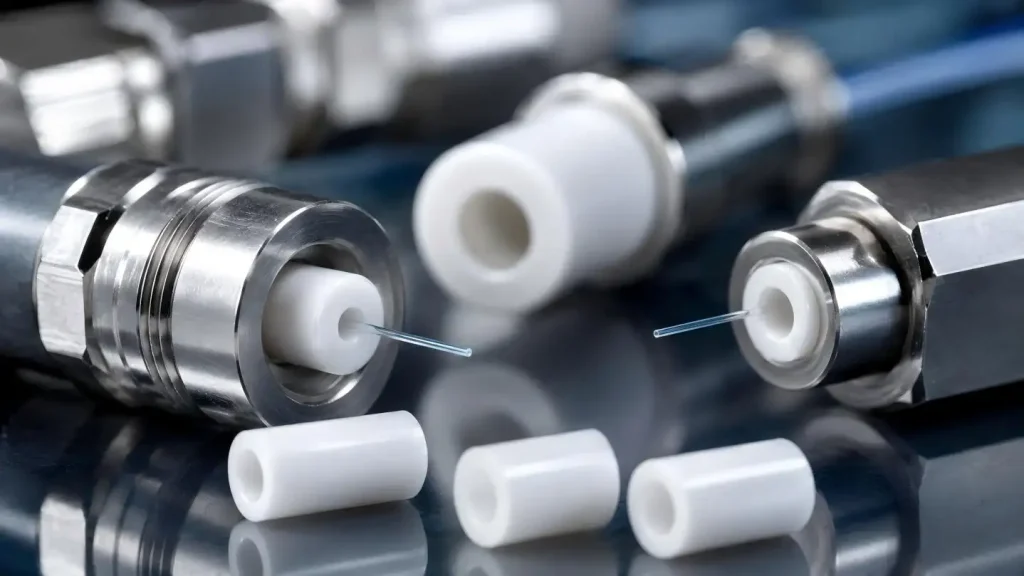
Керамические феррулы и втулки — основа оптоволоконных разъёмов — должны обеспечивать плотную концентричность (0,002 мм), чтобы оптические волокна идеально совпадали. Смещение даже нескольких микрон вызывает потерю сигнала (потеря при вставке) и отражение сигнала (возвратные потери), что снижает производительность сети. Введение 100% концентричной инспекции GPI для точных керамических феррулов означает ещё более высокую надежность компонентов, используемых в 5G-сетях, дата-центрах и волоконных лазерных системах.
Прецизионное оборудование и промышленная автоматизация
Керамика, используемая в высокоскоростных шпинделях, точных подшипниках и современных системах управления жидкостями, более надёжна, служит дольше и может работать на высоких скоростях. Благодаря преимуществам керамики (экстремальная твёрдость, низкое трение и устойчивость) эти системы могут работать на более высоких скоростях и в течение более длительного времени. Эти свойства возможны только при использовании чрезвычайно тонких и точных допусков.
Роль кастомизации в прецизионной керамике
Многие применения можно реализовать с готовой керамикой. Однако более развитые отрасли требуют большего. Например, UPCERA может создавать керамические компоненты, соответствующие следующим требованиям:
• Сложность проектирования деталей: Организация может создавать чрезвычайно сложные компоненты, включая те, что имеют ступеньки, слепые отверстия и даже резьбы.
•Контроль допусков: Чрезвычайно точные допуски возможны, если организация готова изменить свои процессы.
• Гибридные компоненты: керамика и металлы могут быть интегрированы для формирования сборок, а также металлизация.
• Керамические и металлические системы: компания может направлять выбор системы, которая соответствует требованиям применения.
Возможности размера пользовательских компонентов
Мы добавили индивидуальные конструктивные компоненты в нашу линейку, и вы можете найти их в самых разных формах и размерах. Примеры наших возможностей включают:
• Длина (в виде трубок/стержней): до 1000 мм
• Внешний диаметр (трубки): до 250 мм
• Внешний диаметр (стержни): до 150 мм
• Внутренний диаметр (сквозные отверстия): до 200 мм
•Внутренний диаметр (глухие/ступенчатые отверстия): до 50 мм
• Диаметр шариков: до 100 мм
• Толщина стенки (минимум): 0,1–0,2 мм (в зависимости от типа материала)
• Просверленное отверстие (минимум): φ0,4 мм
• Диаметр резьбы (минимум): M²
• Радиус корня (минимум): R0,1 мм
Контроль качества: Убедитесь, что каждое устройство соответствует стандартам
Достижение микронной толерантности — это половина дела; Следить за тем, чтобы каждый компонент соответствовал стандартам — это другая половина. Некоторые программы обеспечения качества включают:
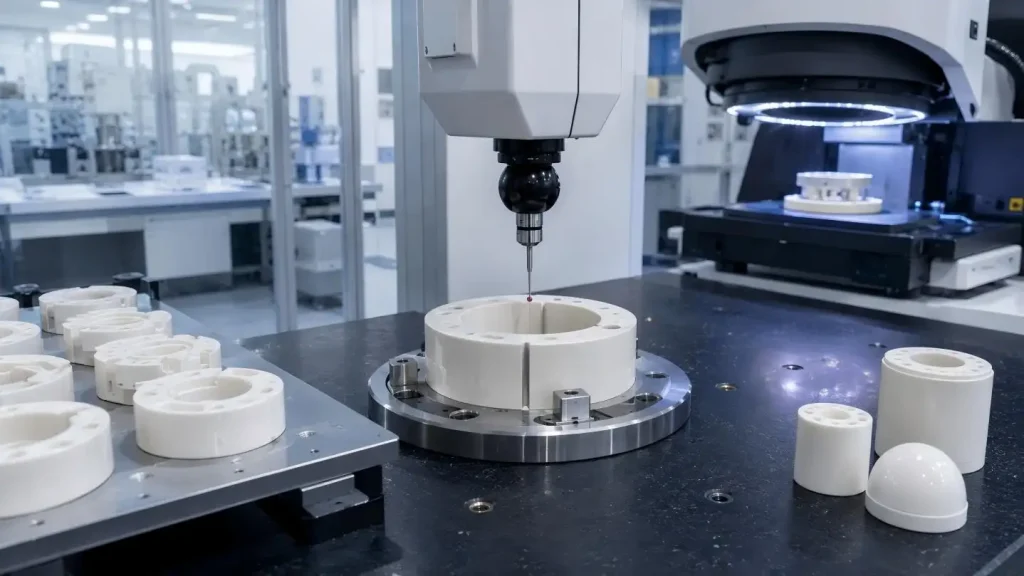
• Проверка размеров: с использованием ШММ, оптических компараторов и воздушных датчиков.
• Измерение поверхности: для оценки значений Ra и шероховатости поверхности можно использовать профилеры и интерферометры.
• Измерение поверхностных и геометрических допусков: измерение округлости, концентричности и прямолинейности требует специальных методов измерения и приспособлений.
• Для критически важных применений (например, оптоволоконные феррулы) каждый компонент подвергается 100% концентричной проверке.
Лазерная маркировка используется для того, чтобы каждое устройство было прослеживаемо, а также чтобы полные записи о осмотре и производственных партиях были доступны.
Заключение: Императив точности
Промышленный рост, следующий тенденции оптимального продвижения пределов производительности, приведёт к увеличению спроса на прецизионные компоненты из керамики. Технологии следующего поколения требуют материалов с размерами, которые можно контролировать до ±1 микрона, с поверхностными отделками Ra0.02 и геометрическими допусками 0.002 мм. Важно, чтобы инженеры и покупатели понимали как возможности, так и ограничения точной обработки. Следующие данные дают отправную точку, но каждое применение уникально, и лучший вариант — работать с опытным производственным партнёром. Надёжность технологий — от волоконно-оптических феррул до аэрокосмических датчиков и полупроводниковых изоляторов — в конечном итоге зависит от точности микрон. В этом мире каждый микрон важен.
Часто задаваемые вопросы
Вопрос 1. Какова минимальная допустимая допуск для керамической обработки?
Для мелких деталей внутренние диаметры могут быть обработаны до ±0,001 мм (±1 микрон), а внешние — до ±0,002 мм (±2 микрона).
Вопрос 2. Какие керамические материалы можно производить с точностью в несколько микрон?
Обрабатываемость этих материалов не является ограничением: глинозем, цирконий, нитрид кремния, карбид кремния, нитрид алюминия и монокристаллический сапфир/рубин.
Вопрос 3. Какое самое маленькое отверстие можно просверлить в керамической детали?
При сверлении отверстий стандартный минимальный диаметр для большинства инженерных керамических материалов составляет φ0,4 мм.
Вопрос 4. Какова минимальная допустимая толщина стенки?
Для циркония толщина стенок может уменьшаться до 0,1 мм. Глинозем и некоторые другие материалы имеют минимальную толщину стенки около 0,2 мм.
Вопрос 5. Какое лучшее достижимое покрытие поверхности?
Лучшее достижимое покрытие поверхности — около Ra0.02 мкм, что соответствует оптическому качеству и особенно достижимо на Sapphire и Ruby.


In This Article
- 1 Что делает"Микронная толерантность" На самом деле жесток?
- 2 Основная задача: сложность обработки керамики
- 3 Технология, лежащая в основе Precision to the Micron
- 4 UPCERA's Эталоны в точном производстве
- 5 Почему микронные допуски важны во всех отраслях
- 6 Роль кастомизации в прецизионной керамике
- 7 Возможности размера пользовательских компонентов
- 8 Контроль качества: Убедитесь, что каждое устройство соответствует стандартам
