 English
 中文


Техническая спецификация поверхностной шлифовки цирконовой керамики

I. Технический обзор
Керамика из циркония обладает высокой прочностью, высокой твёрдостью, коррозионно-стойкостью, способностью к высоким температурам и отличной биосовместимостью, и широко используется в машиностроении, электронике, медицинских системах, аэрокосмической отрасли и других отраслях. Шлифовка керамических поверхностей циркония использует поверхностную шлифовальную машину для отделки плоских поверхностей, что является важным этапом финальной обработки, который напрямую определяет точность размеров, качество поверхности и эффективность обслуживания. Поскольку спеченный цирконий плотный и твёрдый, измельчение сложно и требует строгого контроля параметров процесса и рабочих процедур. Стандартизированные процессы и стабильная работа необходимы для баланса качества и эффективности, а также для поддержания стабильной производительности продукта.
II. Подготовка перед обработкой
1. Подготовка заготовки
Проверьте размеры и внешний вид заготовки, удалите заусенцы и загрязнения, а также убедитесь, что нет явных трещин, сколов углов или других дефектов;
Запасной шлифовальный материал согласно чертежу готовой детали. Типичный допуск составляет 0,1–0,3 мм, с корректировкой в зависимости от точности формования заготовки и требований к окончательным допускам.
2. Подготовка оборудования
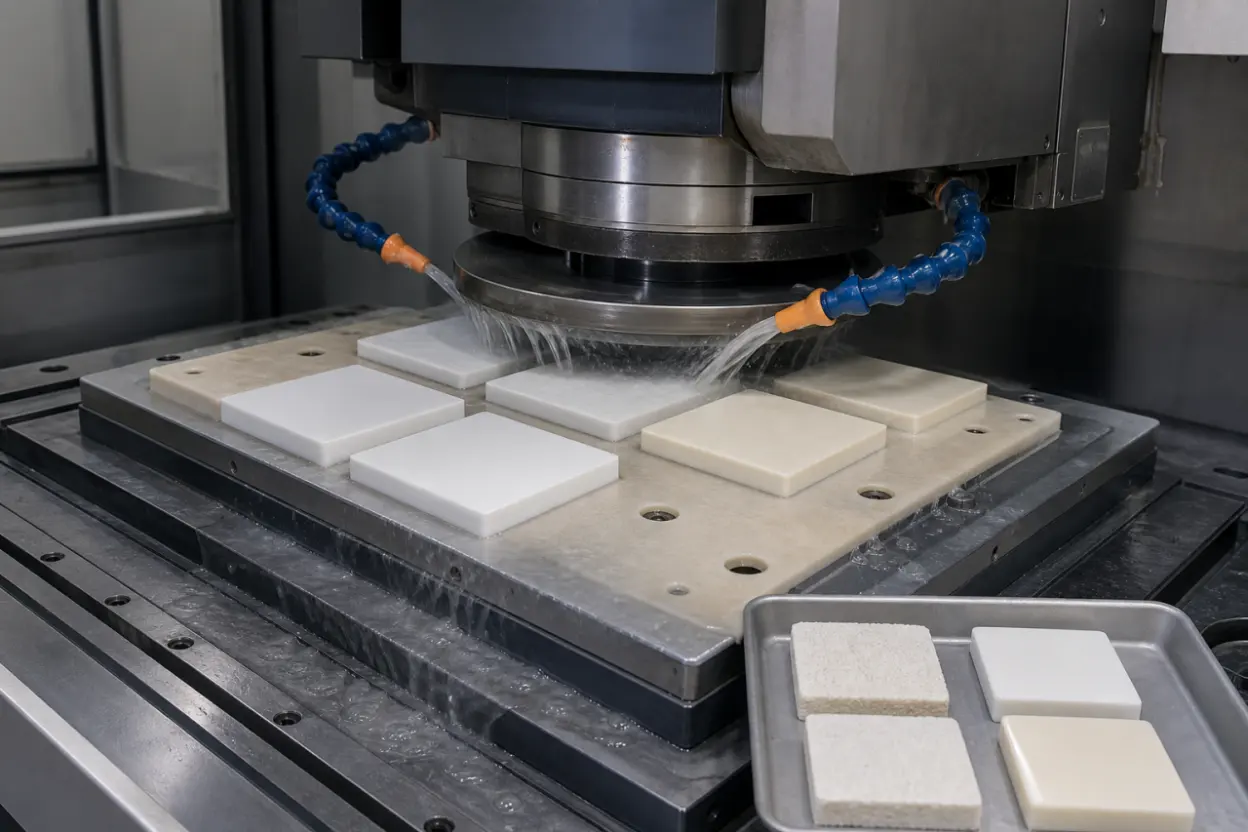
Используйте высокоточную поверхностную шлифовальную машину. При шлифовании цирконием обычная сила шлифовки значительно превышает касательную силу, обычно в 5-10 раз, а при шлифовке с поверхностью колеса — иногда в 20-30 раз. Поэтому шлифовальная машина должна обеспечивать достаточную жёсткость и устойчивость для поддержания точности обработки;
Перед запуском проверьте точность вращения шпинделя, плоскость стола и работу гидравлической системы, чтобы обеспечить стабильную работу оборудования;
Установите алмазное шлифующее колесо и динамически сбалансируйте его после установки, чтобы предотвратить вибрацию шлифовки.
3. Расходные материалы и измерительные приборы
Охлаждающая жидкость: используйте воду для охлаждения, смазки и удаления сколов. Достаточный поток предотвращает перегрев и трещины, а также промывает шлифовальный мусор, который может поцарапать поверхность;
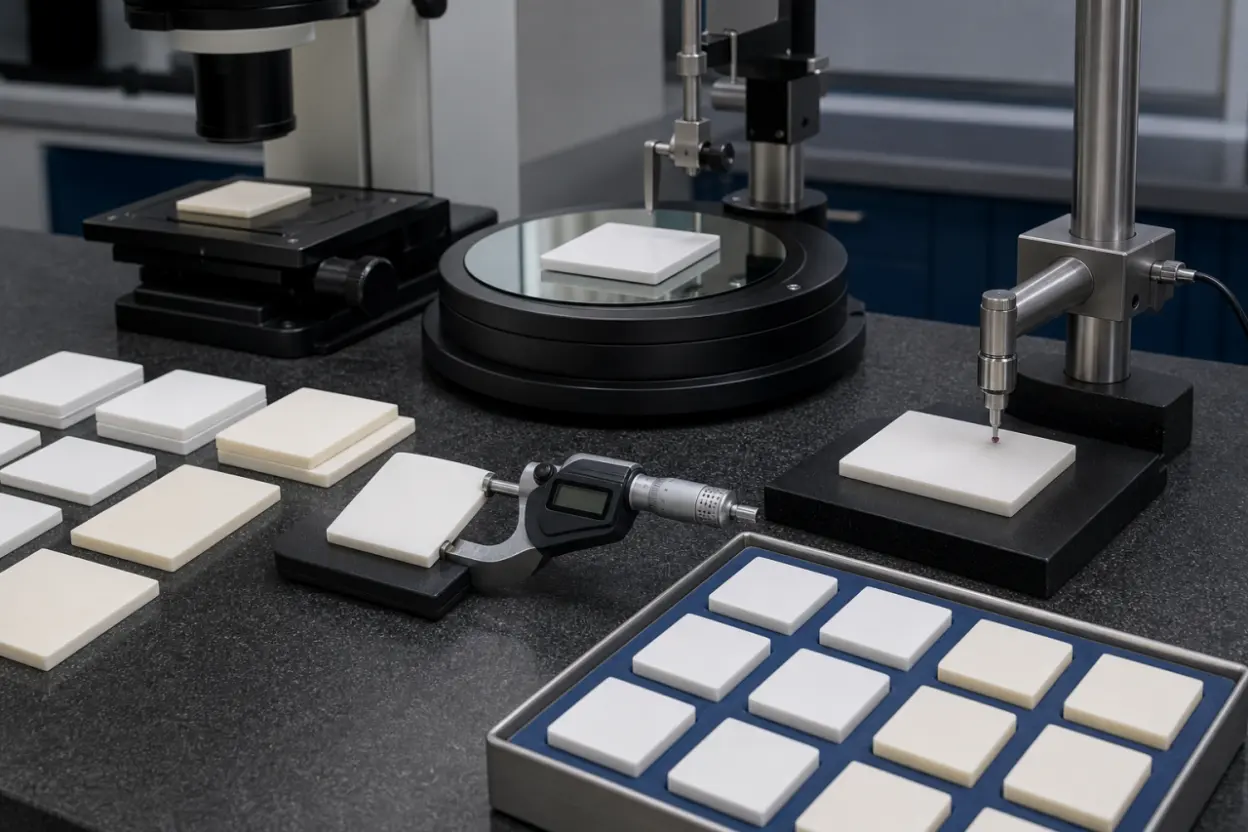
Измерительные приборы: Подготовьте микрометры, оборудование для измерения плоскости и другие соответствующие инструменты с достаточной точностью измерений.
4. Принципы выбора шлифовочного колеса
Для грубой шлифовки и отделки используйте отдельные круги, а не выполняйте каждую операцию одним и тем же колесом;
Используйте шлифовальный круг, когда заготовка имеет значительный запасной запас. Для более высоких требований к качеству поверхности используйте шлифовальный круг для отделки, учитывая, что эффективность удаления материала будет ниже.
III. Параметры основного процесса
1. Скорость шлифа
Сопоставьте скорость периферии шлифовального колеса с скоростью подачи заготовки. Чрезмерная скорость может вызвать ожоги на поверхности и микротрещины, а недостаточная скорость снижает эффективность обработки.
2. Глубина шлифовки
Для грубой шлифовки используйте глубину на проход 0,02-0,05 мм и 0,005-0,01 мм для финишной шлифовки. Постепенно уменьшайте глубину, чтобы сохранить шероховатость и плоскость поверхности.
3. Метод охлаждения
Используйте затоплённое или распыляющее охлаждение, чтобы тщательно охладить зоны шлифовки и снизить тепловое напряжение. Адекватная промывка также предотвращает остаток порошковых стружков или отслоившихся абразивных зерен на поверхности заготовки, что может привести к царапинам и ускорить износ колеса.
IV. Операционные процедуры
1. Операция шлифовки
После подтверждения стабильной работы без нагрузки начинайте обработку. Внимательно следите за состоянием поверхности и быстро корректируйте параметры, чтобы предотвратить сколы и трещины на краях.
2. Отключение и уборка
После обработки — первая остановка подачи колеса и перемещения заготовки. Снимайте заготовку только после полной остановки колеса. Убрать шлифовальный мусор и заполнить отчёт по техническому обслуживанию оборудования.
V. Контроль качества и меры предосторожности
1. Проверка качества
Осмотрите образец из 3-5 деталей из каждой партии. Переделывайте или утилизуйте несоответствующие детали и ведите полный учет по проверке.
2. Меры предосторожности
Операторы должны носить соответствующие средства индивидуальной защиты и никогда не прикасаться к шлифовальному кругу во время работы станка;
Регулярно проверяйте износ колеса и своевременно меняйте колесо, когда это необходимо.
Заключение
Поверхностная шлифовка цирконовой керамики — это точный процесс с строгими требованиями к жёсткости станка, выбору шлифовального круга, параметрам процесса и дисциплине работы. Разделение шероховатого и финишного шлифовки, точное управление скоростью и глубиной, обеспечение достаточного охлаждения и смазки, а также проведение тщательной инспекции в процессе позволяет сохранить ровность, шероховатость поверхности и размерную консистентность, предотвращая сколые кромки, трещины и ожоги на шлифовании. Стандартизированный рабочий процесс необходим для повышения выхода воздуха, продления срока службы колёс, снижения производственных затрат и обеспечения надёжной работы керамических компонентов циркония в современных приложениях.
Часто задаваемые вопросы (FAQ)
Вопрос 1: Почему алмазные шлифовальные круги предпочитают для поверхностной шлифовки из циркония?
Ответ: Алмазные шлифовальные круги обеспечивают высокую твёрдость, высокую износостойкость и хорошую термическую устойчивость. Они могут эффективно и точно обрабатывать цирконовую керамику и являются предпочтительным абразивным инструментом для этого материала.
Вопрос 2: Почему для грубой шлифовки и отделки должны использоваться разные колёса?
Ответ: Грубая шлифовка убирает относительно большой запас материала и делает приоритет на эффективность снятия, тогда как отделочная шлифовка сосредоточена на качестве поверхности и точности размеров.
Вопрос 3: Какое количество разрешения на помол обычно следует резервировать?
Ответ: Типичный допуск на шлифовку составляет 0,1–0,3 мм, в зависимости от состояния заготовки и точности отделанной детали. Окончательное значение должно определяться по размеру заготовки, геометрии и точности спекания.
Оценка приложений и поддержка индивидуального производства
Наша компания обеспечивает полноценное производство из спеченных керамических заготовок до точной поверхностной шлифовки, поддерживаемого высокоточным оборудованием для поверхностной шлифовки и устоявшейся системой шлифовки. Для различных сортов материалов, включая 3Y-TZP и Al₂O₃, размеры деталей и уровни точности, мы предоставляем оценку процесса, производство прототипов, пакетную доставку и индивидуальную техническую поддержку. Клиенты могут делиться чертежами проекта или техническими требованиями для профессионального рассмотрения и поддержки нашей командой.


