 English
 中文


Подробное руководство по структурному формованию и процессам обжига керамики


Большинство структурных керамических составов не содержат глины. Поскольку сырье не обладает присущей пластичностью и не может напрямую соответствовать требованиям к формованию, при подготовке сырья необходимо добавлять специальные связующие вещества. Тип и дозировка связующего вещества зависят от множества факторов, включая процесс формования, физические и химические свойства сырья, размеры и структурную сложность керамического изделия, а также применимый производственный инструмент. Инструменты также должны быть адаптированы с учетом коэффициента усадки спекания для удовлетворения требований массового производства. Основные методы массового производства UPCERA включают литье под давлением керамики, изостатическое прессование, сухое прессование и литье под горячим давлением.
1. Требования к выбору керамических формовочных связующих материалов
Связующие вещества, используемые для структурного формования керамики, должны соответствовать четырём ключевым требованиям при формировании, развязке и спечании:
Они должны обеспечивать достаточную производительность сцепления, поддерживать поток порошка во время формовки, улучшать целостность зелёного кузова и механическую прочность, а также поддерживать требования к обработке и обработке.
Они должны испаряться и полностью разлагаться во время высокотемпературного спекания, не оставляя остатков — или лишь следовые примеси — чтобы физические и химические свойства готовой керамики не страдали.
Они должны быть пригодны для массового производства в мастерских, просты в подготовке и использовании, а также не содержать коррозийных компонентов, способных повредить оборудование или загрязнить сырьё.
Они должны быть химически устойчивыми и не реагировать с цирконием, глинозёмом или другими керамическими сырьями, а также негативно влиять на механические, изоляционные, коррозионно-устойчивые или другие свойства готового продукта.
2. Ключевые аспекты при проектировании инструментов для формовки керамики
Каждый процесс формования требует специально разработанных инструментов. Квалифицированные инструменты должны обеспечивать соответствующую геометрию продукта, точность заданных размеров, удобство эксплуатации, высокую производственную эффективность, износостойкость и длительный срок службы. Поэтому конструкционное проектирование, механические расчёты и точная обработка должны выполняться заранее. Поскольку керамические зелёные тела подвергаются предсказуемой объемной усадке при высоких температурах, конструкция инструментов должна учитывать линейную усадку и включать необходимую допустимую размерность. Основной расчет выглядит так:
Линейная размерность инструмента = f × требуемые размеры готовой керамики
Преобразование коэффициентов: f = a/b, где a — линейная размерность зелёного тела до обжига, b — линейная размерность готовой керамики после обжига, а f — линейный коэффициент усадки керамики.
3. Подробное руководство по сухому прессованию
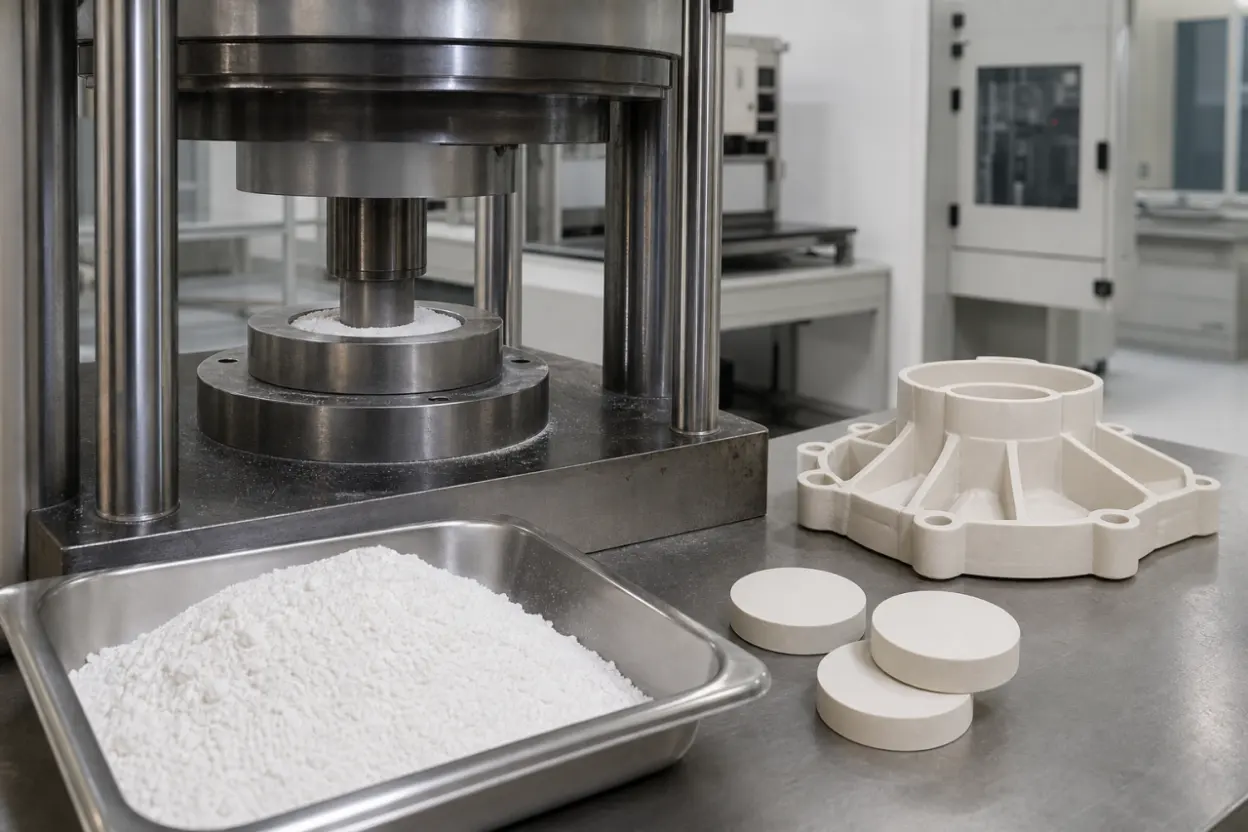
Сухой пресс — самый широко используемый процесс формования промышленной конструктивной керамики. Он подходит для автоматизированного массового производства, имеет простой процесс, обеспечивает равномерное обжиг при усадке и несёт низкий риск деформации готовой детали. Лучше всего он подходит для традиционных керамических деталей с простой геометрией, таких как диски, без специальных отверстий, канавок, тонких стенок или рёбер. Однако этот процесс требует высокоточных, износостойких инструментов и имеет относительно серьёзные ограничения по применению. Содержание влаги в порошке является критически важной точкой контроля качества при сухом прессовании, с стандартным диапазоном 4%–8%. Перед массовым производством необходимо добавить подходящий связующий материал и гранулировать порошок для улучшения текучости, укрепления связей частиц и повышения прочности на сжатие зелёного тела.
3.1 Ключевые точки управления процессом для сухого прессования
(1) Метод штампования
Прессинг делится на односторонние и двусторонние режимы, которые напрямую влияют на равномерность плотности. При одностороннем прессовании сила применяется только с одной стороны: плотность выше у нагруженного конца и ниже на дальнем конце, что создаёт значительную разницу плотности внутри зелёного тела. При двустороннем нажатии сила прикладывается одновременно с обоих концов. Оба конца хорошо уплотняются, а плотность в центре немного ниже, но общая однородность лучше, чем при одностороннем прессовании.
(2) Формирующее давление
Формирующее давление напрямую определяет плотность зелёного тела и усадку при выстреле. Если давление слишком низкое, зелёное тело содержит больше пор и проявляет более сильное сжатие при выстреле. Традиционное промышленное сухое давление контролируется при ≤ 2 МПа. Чрезмерное давление может легко вызвать деламинацию, трещины поверхности, прилипывание при снятии формы и сколые края или углы.
(3) Скорость нажатия и время удержания
Если давление применяется слишком быстро, воздух, застрявший между частицами порошка, не может выйти, что напрямую вызывает дефекты, такие как расслоение зелёного тела, неравномерная внутренняя и внешняя плотность, а также остаточные внутренние пузырьки. Массовое производство требует медленного, равномерного прессования в сочетании с фиксированным временем удержания давления для удаления внутреннего воздуха и обеспечения равномерной плотности по всему зелёному корпусу.
4. Три основных этапа обжига керамики
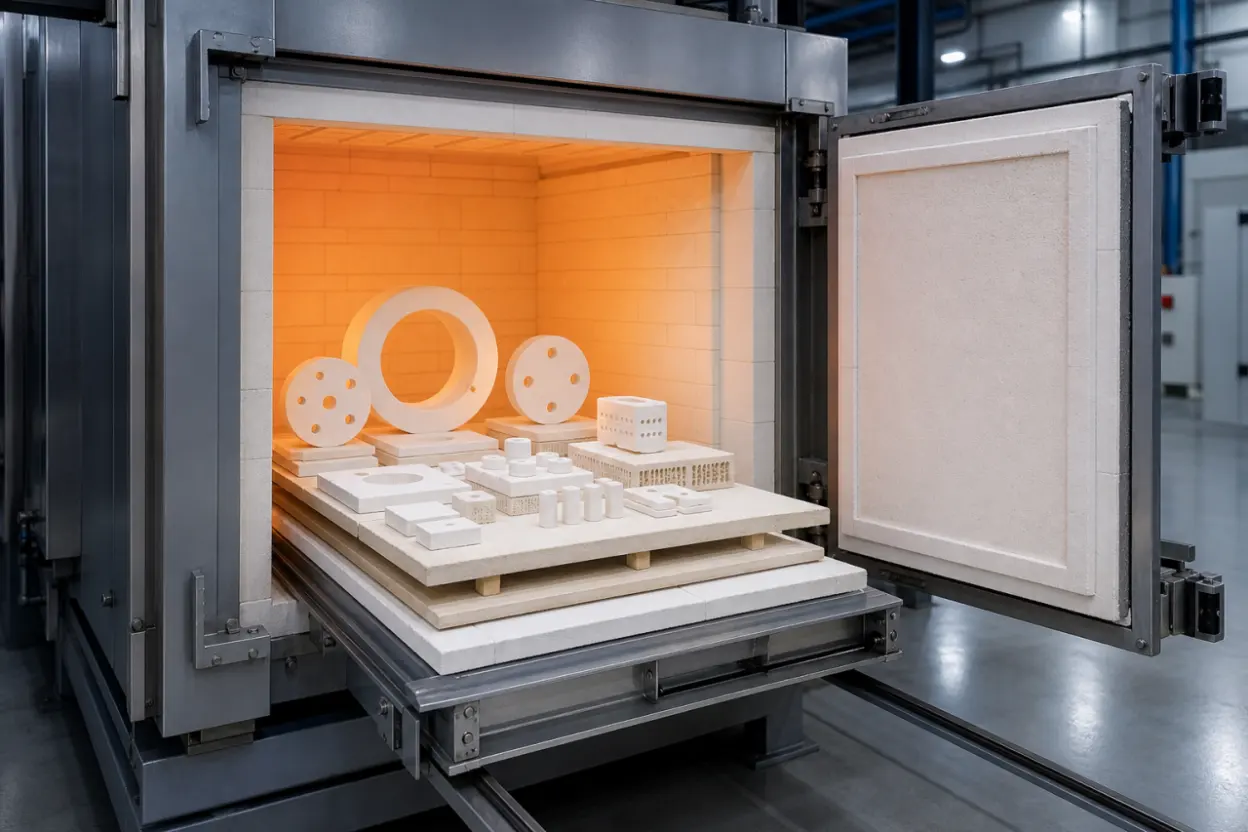
Обжиг — это основной процесс, при котором сформированное керамическое зелёное тело помещается в высокотемпературную печь и уплотняется с помощью нагрева. Происходят предписанные физические и химические реакции, позволяющие готовому продукту достигать необходимых механических, электрических, коррозионно-устойчивых и других служебных свойств. Полный цикл обжига включает нагрев, поддержание температуры и охлаждение. Параметры процесса для каждого этапа должны управляться независимо и не должны корректироваться произвольно.
4.1 Стадия нагрева
Эта ступень простирается от комнатной температуры до заданной максимальной температуры обжига. Основные функции — испарение свободной влаги, высокотемпературное испарение органических связующих веществ, удаление кристаллической и структурной воды, разложение карбонатных компонентов и — в цирконовой керамике — связанное с этим высокотемпературное превращение в кристаллическую фазу. За исключением фазового превращения, эти процессы выделяют большие количества газа. Поэтому на данном этапе строго запрещено быстрая нагрева, так как оно может вызвать пористые или рыхлые зелёные тела, общую деформацию, трещины на краях и внутренние трещины по всей производственной партии.
4.2 Стадия ожидания
Этап удержания является решающим этапом в определении свойств готовой керамики. Компоненты зелёного тела полностью проходят физические фазовые трансформации и химические реакции, в итоге образуя плотную керамическую матрицу с необходимой производительностью. Каждое керамическое сырье имеет свой оптимальный диапазон температур обжига, поэтому максимальная температура печи и время его хранения должны строго контролироваться. При удержании в нужном диапазоне обжигаемый продукт становится плотным и непроницаемым, имеет равномерную структуру зерна и обладает оптимальными механическими и электрическими свойствами. Обжиг выше указанного температурного диапазона увеличивает пористость и существенно снижает прочность, теплоизоляцию и износостойкость.
4.3 Этап охлаждения
Эта ступень охватывает контролируемое охлаждение от максимальной температуры обжига до комнатной температуры. Во время охлаждения происходят физические и химические изменения, такие как затвердевание в жидкой фазе, кристаллизация зерен и фазовые преобразования материала. Метод охлаждения и скорость напрямую определяют фазовый состав и внутреннюю микроструктуру готового продукта, а в конечном итоге влияют на ключевые свойства, такие как износостойкость, прочность и размерная устойчивость. Керамические детали со специальной геометрией или тонкими стенками требуют поэтапного, медленного охлаждения.
5. Сравнение параметров процесса формования
| Процесс | Ключевые параметры процесса | Подходящие продукты | Аспекты процесса |
| Сухое прессование | Влажность порошка 4%–8%; формирующее давление ≤ 2 МПа; односторонний или двусторонний пресс | Небольшие керамические детали с простой геометрией, такие как диски и блоки, без особых особенностей | Строго контролируйте скорость прессования и обеспечивайте достаточное время удержания, чтобы предотвратить деламинирование и трещины зелёного тела |
| Литье под давлением | Подходит для точных комплексных геометрий; Индивидуальные инструменты должны учитывать усадку | Сложные прецизионные керамические детали с маленькими отверстиями, глухими отверстиями, тонкими стенками или несколькими рёбрами | Толстостенные детали имеют более высокий риск отвязывания; Регулируйте соотношение связующих веществ, чтобы предотвратить появление пузырьков и трещин |
| Изостатическое прессование | Равномерное давление во всех направлениях, обеспечивающее очень стабильную плотность зелёного тела | Несущие керамические заготовки среднего и крупного размера | Более длительный производственный цикл и относительно высокая стоимость для небольших партий |
| Литье под горячим давлением | Расплавленное литье на основе системы связывающих парафинов | Малая и средняя специальная структурная керамика с правильной геометрией | Длительное время отвязывания и возможный остаток следового связывающего вещества |
Часто задаваемые вопросы (FAQ)
Вопрос: Обязательно ли добавлять связующие вещества при формировании структурной керамики?
Ответ: Большинство сырья для структурной керамики без глины не имеют пластичности и не могут формироваться напрямую, поэтому необходимо добавить подходящий связующий материал. Только некоторые модифицированные пластиковые порошки могут обрабатываться без связующего вещества, в зависимости от конкретного способа формования.
В: Почему при определении допуска инструмента должен учитываться коэффициент линейного усадки керамики?
Ответ: Керамические зелёные тела подвергаются предсказуемой усадке при высокотемпературном обжиге, и коэффициент усадки варьируется в зависимости от материала. Без соответствующего допуска к инструменту готовые детали будут недостаточно компактными и могут превышать допустимые допустимые допуски. Вычисление размерностей с использованием коэффициента f = a/b помогает гарантировать, что точность размерности готовой детали соответствует спецификациям.
Вопрос: Является ли двустороннее прессование лучше, чем одностороннее при сухом прессовании?
Ответ: Двустороннее прессование обеспечивает лучшую равномерность общей плотности и подходит для высокоточных, несущих керамических компонентов. Одностороннее прессование проще и эффективнее, и подходит для массового производства обычных, менее точных керамических дисков. Метод следует выбирать в соответствии с применением.
Вопрос: Можно ли увеличивать скорость нагрева на протяжении всего цикла обжига керамики?
Ответ: Нет. На начальной стадии нагрева интенсивно высвобождаются связующие вещества, влага и газы, вызывающие разложение. Быстрый нагрев может задерживать давление и вызывать трещины или рыхлую структуру в зелёном корпусе. Скорость нагрева может регулироваться только в соответствующих пределах на средних и поздних стадиях в зависимости от материала.
В: Как следует выбирать четыре основных процесса формования?
О: Выберите сухое прессование для очень простых тонких дисков и стандартных блоков; литье под давлением для миниатюрных, сложных тонкостенных деталей; изостатическое прессование для заготовок средней и крупной и высокой плотности; и литье под горячим давлением для мелких и средних специальных керамических деталей с правильной геометрией. Окончательный выбор должен учитывать объём производства, требования к точности и структурную сложность.
Выбор процессов и поддержка настройки
Будь то обычный блок или листовой традиционный керамический компонент, или сложная, тонкостенная, высокоточная конструктивная керамическая деталь, требующая сухого прессования, литья под давлением, изостатического прессования или литья под горячим давлением, мы можем выбрать процесс формования в зависимости от структуры, типа материала, размерных допусков и требований к производственному объёму. Мы также можем оптимизировать соотношения связующих веществ и параметры обжига, рассчитывать разрешение на инструменты и предоставлять полное решение для массового производства.


