 English
 中文


Как достигаются строгие допуски при производстве прецизионных керамических деталей
Related Posts

Высокоточное керамическое феррул в Индии: Полное руководство по закупкам
November 12, 2025

Что делает оксид циркония идеальным для высокотемпературных применений
December 11, 2025

Практическое руководство по высококачественным и экономичным прецизионным керамическим промышленным компонентам
January 13, 2026
Достижение строгих допусков в деталях для прецизионной керамической продукции требует контроля всех этапов производства — от подготовки материала до финальной проверки. Из-за твёрдой и хрупкой природы технической керамики и типичной усадки, большинство критических размеров после операции спекания достигают чистого или близкого к чистому размеру.
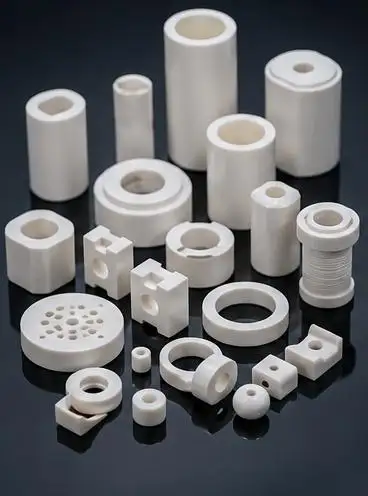
Точность на микронном уровне зависит от стабильных материалов, предсказуемой усадки, подходящего допуска на обработку, контролируемой шлифовки, надёжных датумов и измерений с контролируемой температурой.
Что означает плотный допуск для прецизионных керамических деталей?
Строгая толерантность включает в себя больше, чем плюс-минус значение одного измерения.
| Требования | Типичные органы управления | Функциональное воздействие |
| Размерная допуск | OD, ID, длина, толщина, диаметр отверстия | Посадка, герметизация, позиционирование |
| Геометрическая допуск | Округлость, концентричность, плоскость, параллелизм | Выравнивание, вращение, распределение нагрузки |
| Качество поверхности | Шероховатость, сколы, царапины | Трение, износ, герметизация, сцепление |
Допуск OD ±0,002 мм не означает, что одинаковая плоскость или концентричность достигается автоматически. Материал, размер, геометрия, проектирование датумов и метод инспекции должны оцениваться одновременно.
ПочемуIs Сложно ли производить керамику с высокой допуском?
Спешкание
Керамика уменьшается во время спекания. Конечные размеры зависят от чистоты порошка, распределения частиц, плотности формования, однородности связующего вещества, толщины стенки, температуры печи, времени удержания и ориентации деталей.
Для деталей прецизионной керамики повторяемая усадка важнее, чем номинальный процент усадки.
Твёрдость и хрупкость
Алмазные инструменты обычно требуются для обработки карбида кремния, нитрида кремния, циркония и глинозема после спекания. Микромеханическая обработка этих материалов создаёт чрезмерную нагрузку на инструменты и приводит к повреждениям из-за сколов кромки и тонких трещин стенок.
Комплексная геометрия
Глубокие, слепые и ступенчатые отверстия, квадратные отверстия, тонкие стенки, коаксиальные элементы и наличие множества поверхностей данных вместе с эффектом многократного зажатия приводят к значительным концентричным и позиционным ошибкам.
Как достигаются строгие допуски
1. Стабильные материалы
Надёжное производство прецизионных керамических деталей зависит от консистенции следующих характеристик материала: чистота исходного материала, распределение размеров частиц, степень грануляции, содержание влаги, содержание связующего вещества, плотность и пористость.
• Глинозем — прочный, износостойкий и электрически изолированный. Часто используется для втулок, сопел и изоляторов.
• Цирконий — прочный и отличный для изготовления тонких стенок. Часто используется для рукавов и различных износных и медицинских компонентов.
• Нитрид кремния — прочный и устойчивый к тепловому удару. Обычно используется для подшипников и компонентов высокоскоростной техники.
• Карбид кремния — жёсткий, износостойкий и термически устойчивый. Широко используется для уплотнений и компонентов полупроводникового оборудования.
2. Контролируемое формование
Формы, близкие к сетке, получаются различными методами формования (например, сухим прессованием, изостатическим прессованием, литью под давлением, экструзией и зелёной обработкой) перед спеканием. Усадка, градация плотности и изменения сечений влияют на степень покрытия, необходимую для последующего обработки.
3. Предсказуемое спекание
Размерная стабильность в процессе спекания зависит от скорости нагрева, максимальной температуры процесса, продолжительности процесса и однородности нагрева.
Детали с высокой точностью и точностью керамики зависят сначала от консистенции спекания, а затем от точности финальной шлифовки.
4. Высокоточная шлифовка керамики
Различные формы шлифовки, включая внешний, внутренний, поверхностный, безцентровый, координатный и формовый, достигают необходимых конечных размеров, которые критически важны после процесса спекания. Важные факторы для точности шлифовки:
• Зернистость и истощение алмазных колёс
• Глубина помола и скорость подачи
• Расход и температура охлаждающей жидкости
• Точность опорных приспособлений
• Обработка шлифовальных колёс
• Проверка между операциями
Применение этих факторов обычно снижает повреждения от шлифовки и повышает повторяемость размеров.
5. Покрытие, полировка и инспекция
Облизывание и полировка улучшают шероховатость, плоскость и параллелизм, а также улучшают площадь контакта и износ. Согласно UPCERA, шероховатость поверхности от Ra 0,02 до Ra 0,2 достижима при условии определённых материалов и геометрий.
Производственная инспекция должна продолжаться. В зависимости от этапа инспекции могут применяться различные методы метрологии и измерения — от традиционных контактов (микрометрия, пневматические датчики, датчики диаметра, шероховатость, округлые) до более сложных систем (оптические системы, ШММ, измерители плоскости и др.).
Особенно для тонких деталей с точной керамической конструкцией крайне важно поддерживать стабильную температуру окружающей среды, чистую измерительную поверхность и рабочее данные с постоянной силой измерения.
Справочник UPCERA Precision Capability
| Особенности | Диапазон размеров | Заявленная точность |
| Внешний диаметр | 1–25 мм | ±0,002 мм |
| Внешний диаметр | 20–50 мм | ±0,003 мм |
| Внутренний диаметр | 0,5–3 мм | ±0,001 мм |
| Внутренний диаметр | 3–10 мм | ±0,003 мм |
| Внутренний диаметр | 10–30 мм | ±0,005 мм |
| Длина или толщина | Зависимый от геометрии | ±0,005 мм |
| Диаметр шара | Зависимый от геометрии | ±0,002 мм |
| Шероховатость поверхности | Функциональные поверхности | Ра 0.02–Ра 0.2 |
UPCERA также указывает на следующие геометрические допуски:
• Округлость: 0,002 мм
• Концентричность: 0,002 мм
• Прямолинейность: 0,004 мм
• Перпендикулярность: 0,005 мм
• Параллелизм: 0,003 мм
• Плоскость: 0,003 мм
Фактические допуски керамической обработки должны подтверждаться материалом, толщиной стенки, глубиной элемента, длиной детали, объёмом производства, проектированием данных и методом инспекции.
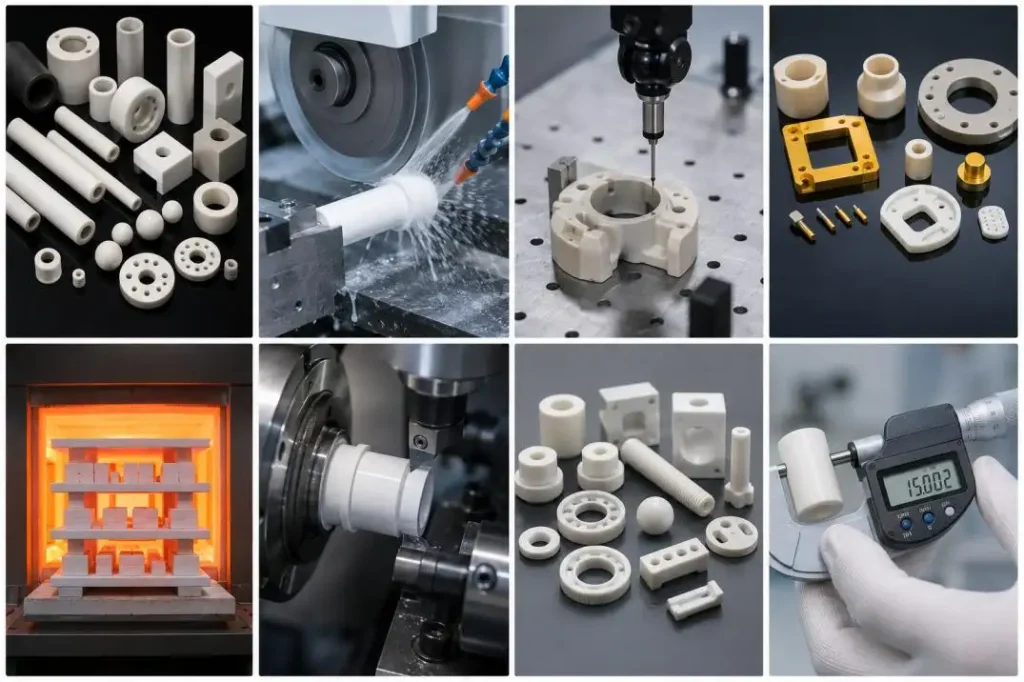
Размер и возможности функционала
UPCERA сообщает о трубках и стержнях длиной до 1000 мм, пластинах до 400 × 400 мм, индивидуальных формах до 300 мм, внешних диаметров трубок до 250 мм и индивидуальных диаметрах до 150 мм.
Дополнительные возможности включают:
• Минимальная толщина стенки: 0,1–0,2 мм
• Минимальное просверленное отверстие: φ0,4 мм
• Минимальная резьба: M2
•Минимальный внутренний радиус: R0,1 мм
• Сквозь отверстия до 200 мм
• Слепые и ступенчатые отверстия до 50 мм
Максимальный размер не гарантирует максимальную точность на всех диапазонах. Длинные трубы, тонкие стенки, глубокие отверстия и сложные формы требуют индивидуального инженерного осмотра.
Индивидуальные прецизионные керамические компоненты от UPCERA
UPCERA сочетает в себе формовку, контролируемое спекание, шлифовку, сверление, полирование, металлизацию, гравировку, печать и сцепление керамики с металлом.
Егоиндивидуальные детали Precision Ceramic включают:
• Износостойкие и коррозионные втулки и сопла
• Квадратные отверстия и металлизированные керамические изоляторы
• Гравированные и печатные керамические компоненты
• Церамико-металлические конструкционные детали
• Специальные компоненты с канавками, ступенями, отверстиями или резьбой
Эти прецизионные керамические детали используются в машиностроении, электронике, полупроводниковом оборудовании, медицинских устройствах, химических системах и автоматизации.
Заключение
Высокая точность в деталях для прецизионной керамики достигается за счёт полной цепочки процесса. Согласованность материалов, предсказуемое спекание, стабильные датумы, алмазная обработка, термический контроль и точная инспекция должны работать вместе.
Лучший керамический компонент — это не тот, у которого самый строгий допуск, а тот, чьи критические размеры, геометрические отношения и поверхности совпадают с его реальной функцией.
Когда вам нужны детали для прецизионной керамики, предоставите UPCERA материал и чертежи, а также ваши критические размеры и допуски. Кроме того, укажите желаемую шероховатость поверхности, ожидаемые условия работы и желаемое количество. Инженеры UPCERA изучат вашу геометрию и порекомендуют лучшие варианты формования, спекания, обработки и инспекции прототипов и производственных заказов.
Часто задаваемые вопросы
Вопрос 1. Какие типы прецизионных керамических деталей может производить UPCERA?
UPCERA обладает возможностями по изготовлению индивидуальных керамических компонентов, включая, но не ограничиваясь, втулками, соплами, стержнями, трубками, пластинами, шариками, изоляторами, металлизированными и резьбовыми компонентами, а также сложными формами.
Вопрос 2. Какие материалы доступны для деталей UPCERA Precision Ceramic Parts?
Для прецизионных керамических деталей доступные материалы в первую очередь определяются областью применения. Распространённые материалы — глинозем, цирконий, нитрид кремния и карбид кремния, а также другие передовые керамики.
Вопрос 3. Какой точности измерений может достичь UPCERA?
Согласно опубликованной информации, компания может достичь допуски внешнего диаметра примерно ±0,002 мм и внутренних диаметров примерно ±0,001 мм.
Вопрос 4. Какая шероховатость поверхности доступна?
По данным UPCERA, доступная шероховатость поверхности находится в диапазоне от Ra 0,02 до Ra 0,2 с учётом керамического материала, геометрии детали и требований конкретной поверхности.
Вопрос 5. Может ли UPCERA производить тонкостенные детали для точной керамики?
Да. Согласно UPCERA, компоненты могут изготавливаться с минимальной толщиной стенки примерно 0,1–0,2 мм, в зависимости от материала, длины, формы и требуемых допусков.


In This Article
Related Posts
Высокоточное керамическое феррул в Индии: Полное руководство по закупкам
November 12, 2025
Что делает оксид циркония идеальным для высокотемпературных применений
December 11, 2025
Практическое руководство по высококачественным и экономичным прецизионным керамическим промышленным компонентам
January 13, 2026
