 English
 中文


Высокоточные керамические втулки для волоконно-оптической техники
Related Posts
Почему выбирают керамические вантузы? Руководство по материалам, точности, выбору и применению
July 16, 2026
Мейнстримная керамика с высокими температурами: раскрытие характеристик и руководство по выбору материалов
May 20, 2026
Насколько точным может быть стержень из глинозема? Глубокое погружение в точную керамическую обработку
June 18, 2026
Высокоточные керамические втулки являются одним из важнейших компонентов современных волоконно-оптических сетей. Хотя эти маленькие цилиндры микроскопического размера — невидимые герои, которые делают возможной передачу данных на высокой скорости. Их единственная цель — обеспечить почти идеальное выравнивание двух оптических волокон. Эта задача требует точности производства, почти непостижимого. В мире, построенном на свете, именно этот крошечный компонент поддерживает поток света.
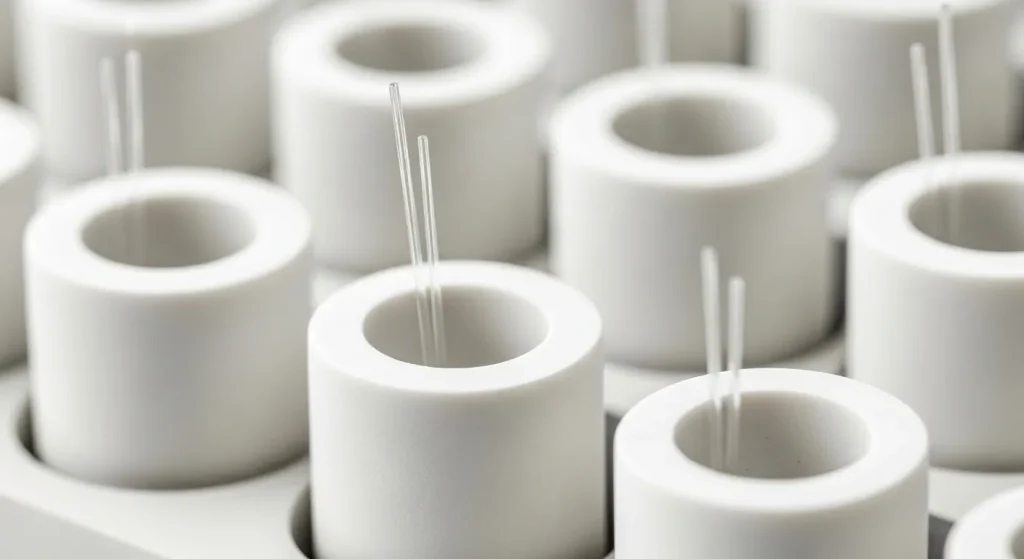
Вся производительность многомиллионного дата-центра может быть скомпрометирована одним низкокачественным соединением. Разница между безупречным потоком данных 400G и повреждённым сигналом измеряется в микронах. В этой статье рассматриваются инженерия, материалознание и метрология, лежащие в основеВысокоточные керамические втулки. Мы расскажем, почему они необходимы, как они производятся, а также какие показатели качества отличают премиум-компонент от точки отказа.
Основная проблема: потеря вставки и смещение
Чтобы понять рукав, сначала нужно понять проблему, которую он решает. Каждый раз, когда соединяются два волокна, существует риск «потери при вставке». Это потеря оптической мощности, или силы сигнала, которая происходит в точке соединения. Эти потери измеряются в децибелах (дБ).
Потеря при вставке может быть вызвана двумя типами факторов:
- Внутренние потери:Это неизбежные различия в самих волокнах, например, несоответствие диаметра сердечника или материала.
- Внешние потери:Это механические проблемы в точке соединения. Здесь свою роль играет рукав. Основная внешняя потеря — это «латеральное смещение», также называемое смещением ядра.
Высокая ставка в математике одного микрона
Боковое смещение — главный враг оптоволоконного соединения. Это особенно верно для одномодового оптоволокна (SMF), который является стандартом для дальней и высокоскоростной связи.
Одномодовое волокно имеет сердечник шириной всего 8–10 микрон (мкм). Это меньше, чем человеческая кровяная клетка. Световой сигнал распространяетсятольковнутри этого крошечного ядра. Если сердцевина одного волокна не идеально совпадает с сердцевиной следующего, свет «промахивается» и теряется в облицовке.
Цифры беспощадны. Боковое смещение всего на 1 микрон может привести к значительной потере сигнала на 0,5 дБ. Некоторые эксперты утверждают, что смещение всего на 0,3 микрона может привести к потере 0,4 дБ. Когда отраслевые стандарты для «элитных» разъёмов с низкими потерями требуют полной потери 0,2 дБ или меньше, становится ясно, что погрешности нет. Выравнивание должно быть частью одного микрона. Это вся причинаВысокоточные керамические втулкисуществовать.
Решение: почему цирконий (Y-TZP) является стандартом
Ранние соединители использовали металлические втулки, обычно фосфорную бронзу. Это оказалось неудачей. Металл относительно мягкий, изнашивается при многократном использовании и корродирует. Процесс износа также создаёт микроскопический мусор, который может блокировать волокно.
Решение было найдено в передовой технической керамике. Отраслевым стандартом является стабилизированный цирконий Yttria (Y-TZP). Это не то же самое, что бытовая керамика. Это инженерное чудо с уникальным сочетанием свойств.
Экстремальная твёрдость
Твёрдость циркония превышает 8 по шкале Мооса. Это гораздо прочнее стали. Это значит, что рукав не будет царапаться и не деформироваться. Разъём можно сцеплять и отсоединять тысячи раз, и точные размеры втулки останутся неизменными.
Высокая прочность разрушения
Это самая важная черта циркония. Большинство керамики хрупкие; Они разбиваются. Цирконий, благодаря иттрии, обладает высокой прочностью переломов. Он может поглощать удары и сопротивляться трещинам. Это крайне важно для дизайна «разделённого рукава».
Поверхностное покрытие субмикрона
Циркония можно измельчить и отполировать до почти идеально гладкой поверхности. Это критически важно по двум причинам. Во-первых, шероховатая внутренняя поверхность может поцарапать волокнистую феррулу. Во-вторых, гладкая поверхность позволяет феруле идеально скользить внутрь и самоцентрировать.
Термическая устойчивость
Материал имеет очень низкий коэффициент теплового расширения. Размер не меняется с температурой. Это крайне важно для оборудования в дата-центрах, где есть проходы с горячим и холодным проходами. Также жизненно важно для полевой техники, которая переживает морозные зимы и жаркое лето.
Разделённые рукава против цельных рукавов
Высокоточные керамические втулки бывают двух основных типов. Оба производятся из циркония, но применяются в разных целях.
Разделённые керамические втулки
Это самый распространённый тип. Он используется в волоконно-оптических адаптерах (сцепках). Разделённый рукав имеет одну узкую щель по всей длине. Этот разрез — намеренная функция. Он позволяет жесткому рукаву сгибаться немного, контролируемо. При вставке феррулы втулка сжимается. Это сжатие создаёт мягкий, твёрдый хват. Он надёжно удерживает феррул точно в центре. Такая конструкция позволяет втулке учитывать небольшие вариации внешнего диаметра феррула.
Цельные керамические втулки
Цельная втулка — это жёсткая, непрерывная трубка. У него нет щели. Эти рукавы требуют ещё большей точности внутреннего диаметра. Они применяются внутри активных оптических компонентов. Сюда входят трансиверы (такие как модули SFP) и другие оптические модули. В этом случае гильза выравнивает волокнистый отрезок с лазером или фотодиодом. Поскольку «гибкости» нет, втулка и озор должны быть изготовлены с точным соответствующим допуском.
Производство субмикронной точности
Создание компонента с допусками, измеряемыми в миллионных долях метра, — это строго контролируемый многоступенчатый процесс. Это сочетание химии и машиностроения.
Шаг 1: От порошка к «зелёной части»
Процесс не начинается с твёрдого блока. Всё начинается с ультра-чистого, мелкого порошка Y-TZP циркония.
- Формулировка:Порошок циркония смешивается с фирменным полимерным связующим веществом. Это создаёт пастообразное сырье.
- Литье под давлением:Сырье нагревается и впрыскывается под высоким давлением в точную стальную форму. Этот процесс, называемый керамическим литием под давлением (CIM), составляет деталь.
- «Зелёная часть»:Формованая часть теперь называется «зелёной частью». Он хрупкий и примерно на 20% больше финальной рукава. Эта разница в размерах учитывает усадку.
Шаг 2: Снятие перевязки и спечание
Зелёную часть теперь нужно превратить в твёрдую керамику.
- Снятие связи:Деталь помещается в низкотемпературную печь. Этот процесс постепенно сжигает полимерный связующий материал. Это нужно делать постепенно, чтобы предотвратить трещины детали.
- Спечкание:Затем деталь перемещается в высокотемпературную печь, часто превышающую 1500°C. При этой температуре частицы циркония сливаются. Часть уменьшается, становясь невероятно плотной и твёрдой.
Шаг 3: Достижение точности (шлифовка и лапинг)
После спекания рукав становится твёрдым, но его размеры пока не определены. Это самый критический и трудный этап.
- Грайндинг:Внешний диаметр (OD) втулки шлифован в соответствии с её точными спецификациями. Это осуществляется с помощью шлифовальных кругов с алмазным покрытием.
- Круговые гонки:Внутренний диаметр (ID) — самая критичная размерность. Он завершается с помощью процесса, называемого лаппингом. «Лап» (точный металлический стержень) покрывается алмазной суспензией. Эта суспензия представляет собой жидкую пасту, содержащую алмазные частицы определённого размера (например, 6 микрон). Колец вращается внутри рукава, медленно полировая внутреннюю стенку.
- Полировка:Процесс нарезки часто сопровождается финальной шлифовкой. Для этого используется ещё более мелкая алмазная суспензия (например, 3 микрона или меньше). Этот этап достигает зеркально-гладкой поверхности, которая может иметь шероховатость (Ra) всего 0,003 мкм.
Также могут использоваться продвинутые методы, такие как ротационная ультразвуковая обработка (RUM). Этот метод сочетает шлифование с высокочастотной вибрацией для обработки твёрдого циркония.
Язык качества: ключевые метрики точности
При поиске высокоточных керамических рукавов «хорошо» не является допустимым показателем. Качество определяется языком конкретных, проверяемых метрик. Они измеряются в лаборатории с контролируемой температурой.
Точность внутреннего диаметра (ID)
Это самый базовый показатель. Для рукава, рассчитанного на 1,25 мм LC-феррулу, ID должен быть точным. Высокоточная гильза имеет допуск ID±0,001 мм (±1 мкм). Это обеспечивает посадку феррулы, но не слишком свободную.
Концентричность
Это самый важный показатель производительности. Концентричность — это мера того, насколько центрировано внутреннее отверстие относительно внешней стенки. Если отверстие смещено центра, волоконное ядро будет смещённым. Вот этоявляетсяБоковое смещение. Верхний рукав будет иметь концентричность0,002 мм (2 мкм)или даже меньше. Премиальные втулки с низкими потерями указывают концентричность 1 мкм или даже 0,5 мкм.
Округлость (Круглость)
Внутреннее отверстие должно быть идеальным кругом. Любое отклонение, или «овальность», приведёт к тому, что феррула будет сидеть под углом. Это приводит к другому типу потери — угловому смещению. Высокоточные рукава гарантируют высокую степень округлости.
Как измеряются эти метрики
Производители не могут «угадывать» эти допуски. Они используют специализированное метрологическое оборудование:
- Датчики воздуха:Это стандарт для измерения удостоверения личности. Через втулку пропускается точный объём воздуха. Измеряя обратное давление, система может вычислить внутренний диаметр с точностью субмикрон.
- Лазерные микрометры:Эти бесконтактные инструменты используют лазерный луч для сканирования внешнего диаметра.
- Системы видеоинспекции:Камеры высокого разрешения с современным программным обеспечением используются для измерения концентричности, округлости и проверки визуальных дефектов или микротрещин.
Глобальные стандарты: доказательство эффективности
Эти стандарты делятся на две категории.
1. Стандарты качества технологических процессов (ISO 9001)
Это самый фундаментальный стандарт. Сертификация ISO 9001:2015 не распространяется на саму втулку. Это применимо кПроизводитель. Это доказывает, что у них есть задокументированная, проверенная и надёжная система управления качеством (QMS). Это сильный сигнал «надёжности». Это означает, что у производителя есть процессы, обеспечивающие согласованность от партии к партии. Вот почему ведущие поставщики в таких регионах, каккерамические рукавы СШАикерамические рукавы в ЕвропеВсе они выделяют эту сертификацию.
2. Стандарты производительности и испытаний (IEC/TIA)
Эти стандарты не определяютКакчтобы сделать рукав. Они определяют производительность конечного соединения иМетоды тестирования. Высокоточные керамические втулкиявляются ключевым компонентом, позволяющим разъёму соответствовать этим строгим стандартам производительности.
- IEC 61280-4 и TIA-568-C:Эти стандарты определяют эталонные методы тестирования потерь вставки (затухания) в установленной сети.
- IEC 60793-1-40:Это специфическая процедура измерения затухания.
- Стандарты высокой надёжности:Самые требовательные приложения, такие как военная и аэрокосмическая отрасли, имеют свои собственные стандарты. Например, MIL-PRF-29504B — это военная спецификация для оптоволоконных концов. Этотребуетсяиспользование высококачественных керамических компонентов из циркония для обеспечения надёжности в суровых условиях.
Высший уровеньПоставщик керамических рукавов Индияили глобальный дистрибьютор должен иметь возможность предоставлять детали, позволяющие своим клиентам создавать сборки, проходящие эти испытания.
Заключение: Невидимая основа связности
Высокоточная керамическая накладка — отличный пример технологии, позволяющей это сделать. Это невидимый компонент, который лежит в основе нашего цифрового мира. Её производительность измеряется не гигабитами, а субмикронными допусками, которые делают возможными эти гигабиты.
От материаловедения о цирконе до сложного производства полирации и полирации — каждый шаг сосредоточен на одной цели: устранении боковых смещений. Разница между высокопроизводительным рукавом и средней — это разница между соединением 0,2 дБ и отказом на 1,0 дБ. В сети эти потери накапливаются. Качество — это не просто предпочтения; это математическая необходимость.
Share on Social:


In This Article
- 1 Основная проблема: потеря вставки и смещение
- 2 Решение: почему цирконий (Y-TZP) является стандартом
- 3 Разделённые рукава против цельных рукавов
- 4 Производство субмикронной точности
- 5 Язык качества: ключевые метрики точности
- 6 Глобальные стандарты: доказательство эффективности
- 7 Заключение: Невидимая основа связности
Related Posts
Почему выбирают керамические вантузы? Руководство по материалам, точности, выбору и применению
July 16, 2026
Мейнстримная керамика с высокими температурами: раскрытие характеристик и руководство по выбору материалов
May 20, 2026
Насколько точным может быть стержень из глинозема? Глубокое погружение в точную керамическую обработку
June 18, 2026
